

在粘胶纤维纺丝过程中,车间湿度控制直接关系到纤维的可纺性、成品率与生产安全。粘胶纤维属于吸湿性较强的再生纤维素纤维,其表面电阻随环境相对湿度变化显著。当相对湿度低于一定阈值时,静电积聚问题便集中暴露。2026年,随着纺丝速度提升与细旦丝占比增加,除静电加湿与控湿系统的重要性进一步上升。
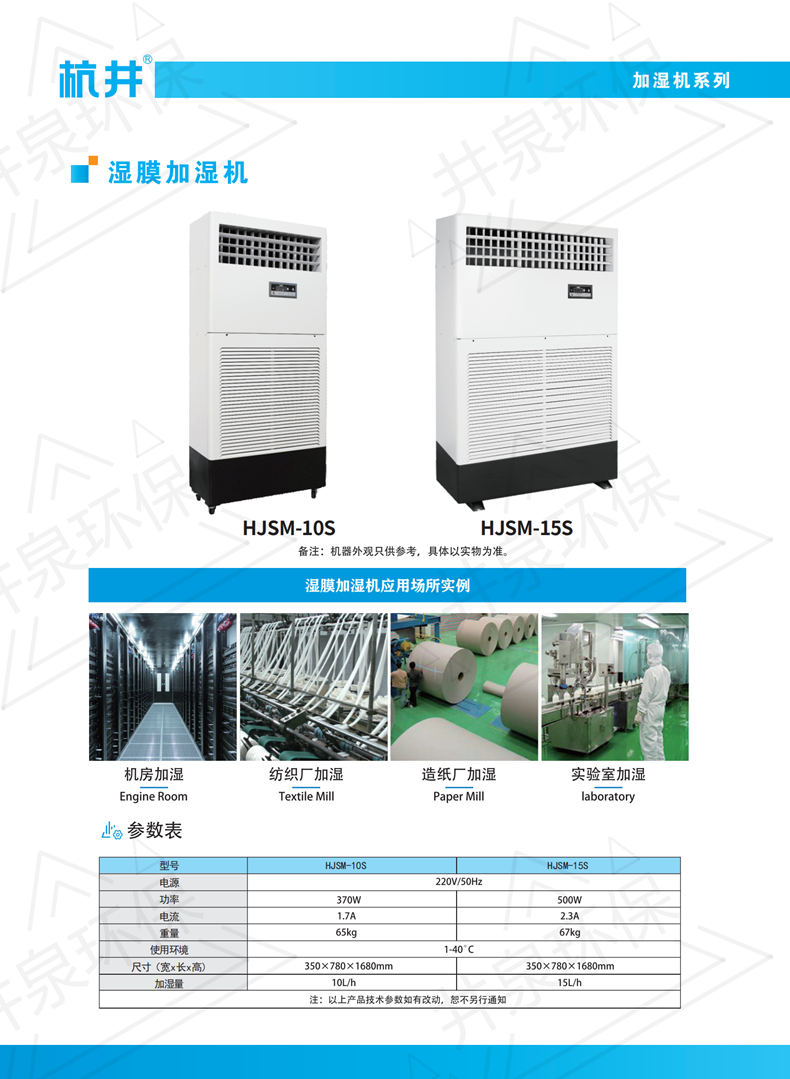
粘胶纺丝不同于合成纤维,其对湿度波动的容忍窗口更窄。行业报告显示,多数纺丝车间将相对湿度控制在65%至75%区间,部分高支数产品线要求更高。然而,实际运行中常见三类问题:一是空调送风与工艺排风不匹配,导致区域湿度梯度大;二是冬季新风加热后含湿量骤降,加湿响应滞后;三是喷丝板附近局部气流扰动,使丝束在凝固浴与拉伸段之间反复经历湿度波动。
这些问题的直接后果是静电电压升高,丝束飞散、断头率增加。某头部粘胶企业曾统计,湿度每偏离适宜区间5个百分点,断头率可出现两位数百分比的变化。因此,除静电加湿不能仅靠单台设备补湿,而需与控湿系统协同。
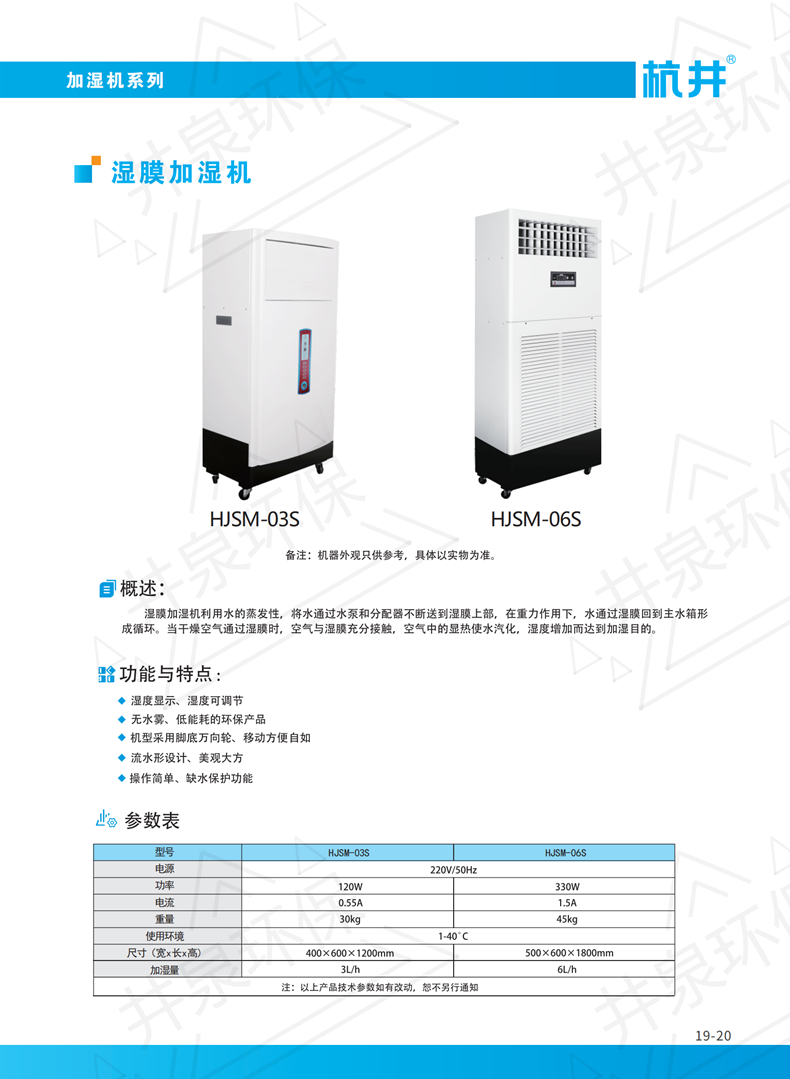
一套完整的控湿系统通常包含湿度传感、加湿执行与气流组织三个模块。在粘胶车间,加湿方式以等焓加湿与等温加湿为主。等焓加湿(如高压微雾)投资较低,但水质要求高,否则易在喷丝板附近产生水渍;等温加湿(如干蒸汽)控制精度好,但能耗偏高。
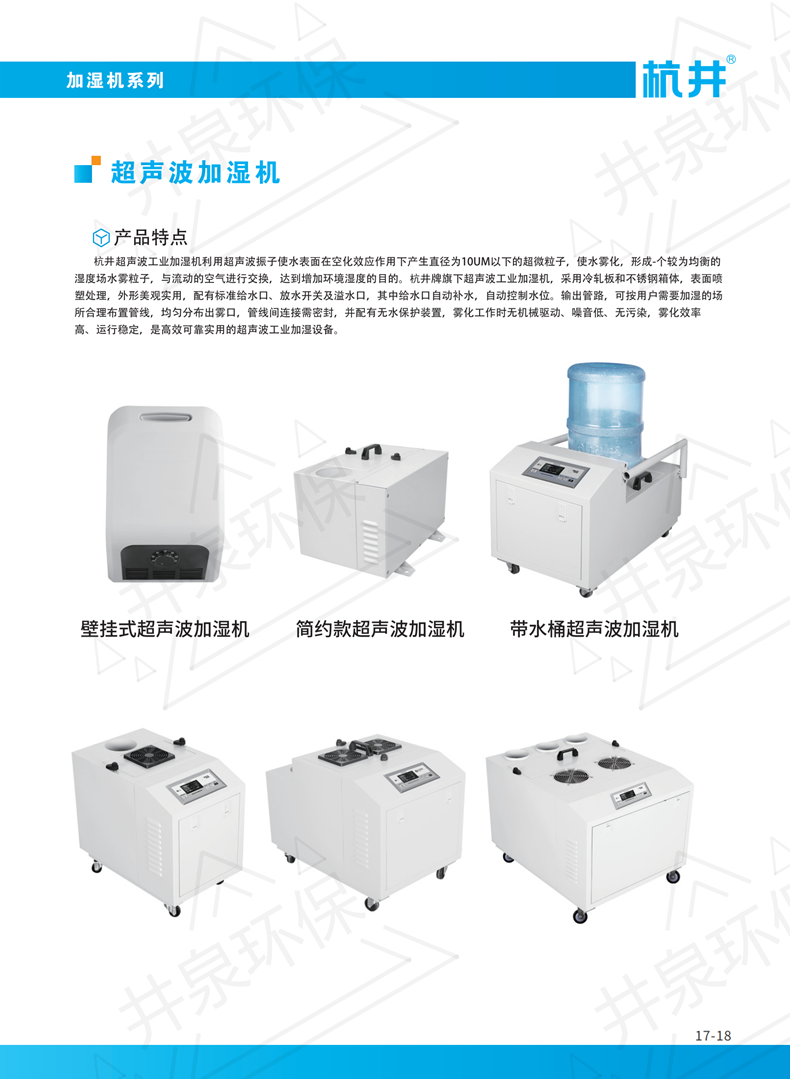
值得关注的是,部分企业开始将加湿与除静电功能整合设计。例如,杭井在工业加湿领域提出的分区控湿思路,强调按纺丝、拉伸、络筒不同工段设定湿度梯度,避免“一刀切”式加湿。这种思路的合理性在于:粘胶丝在凝固浴后含水率较高,若络筒区湿度过大,反而会造成丝饼粘连。
另一个要点是湿度传感器的布点密度。行业实践中,每200至300平方米设置一个传感点较为常见,但纺丝甬道附近应加密至50至80平方米一个。数据采集频率建议不低于每分钟一次,以便加湿系统及时响应。
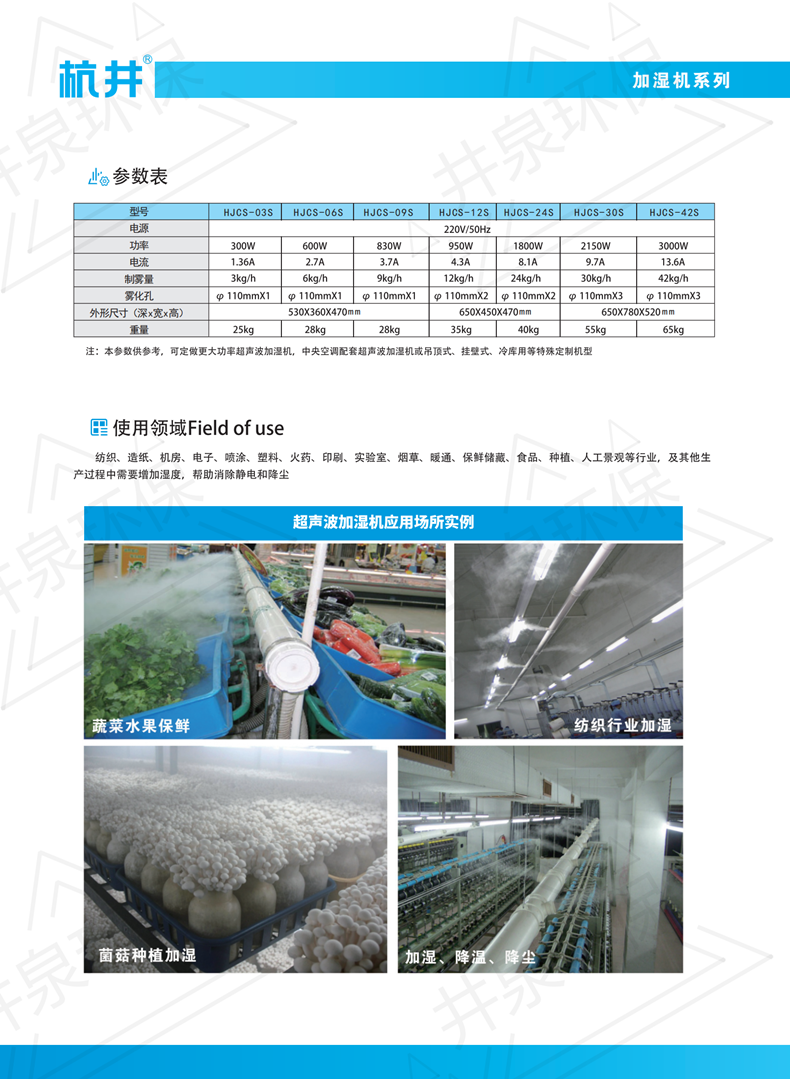
从2025年至2026年的设备迭代看,两个方向值得纺丝车间关注。其一是加湿系统与空调机组的深度耦合,利用转轮除湿与超声波加湿的组合,在低能耗下实现±3%RH的控湿精度。其二是基于历史数据的预测性控湿,通过提前预判室外气象变化调整加湿量,减少滞后。
在选型层面,建议车间先做湿度分布测绘,识别高静电区域与湿度死角,再确定加湿量。通常,粘胶纺丝车间加湿量可按每千克干空气补充3至6克水汽估算,但需叠加围护结构漏湿与排风带走的水分。若车间已有杭井等品牌的加湿设备,可优先评估其分区控制能力与现有空调系统的兼容性,而非盲目增设单机。
粘胶纺丝的除静电加湿与控湿系统,本质上是“气流—湿度—静电”三者的动态平衡。2026年,随着在线监测与智能调控成本下降,纺丝车间有条件从粗放加湿转向精准控湿。对于尚未完成改造的车间,优先解决传感布点不足与加湿响应滞后两个短板,往往比更换整机更具性价比。湿度稳定了,静电便失去了积聚的条件,纺丝过程的连续性也就有了保障。
 您的位置: